BLOG FULLTEK · PAINÉIS ELÉTRICOS
Automação industrial: CLP, IHM e supervisório — quando vale automatizar
CLP, IHM e supervisório: quando vale automatizar e por que CLP comum não faz segurança de máquina (NR-12). Automação industrial em Salto e região.
Introdução
A máquina para três vezes por turno e ninguém sabe dizer por quê. Um lote sai fora da especificação porque o tempo de prensagem foi ajustado “no olho”. O painel de comando antigo, cheio de relés auxiliares e temporizadores, só é entendido por um eletricista da casa, e ninguém mais sabe mexer nele. Indústrias de Salto e região que ainda não investiram em automação industrial convivem com problemas assim todos os dias. Mais cedo ou mais tarde surge a pergunta: vale a pena automatizar?
A resposta honesta é: depende. Neste artigo, você vai entender o que fazem o CLP, a IHM e o supervisório, quais sinais indicam que a automação compensa (e quando não compensa), por que o CLP comum não pode cuidar sozinho da segurança da máquina e quais normas continuam valendo para o painel que abriga tudo isso.
CLP, IHM e supervisório: quem faz o quê
CLP: o controlador
O CLP (controlador lógico programável) é um computador industrial. Ele lê as entradas (sensores, botões, chaves fim de curso, transmissores de pressão e temperatura), executa um programa e comanda as saídas (contatores, válvulas, inversores de frequência, sinalizadores). Ele substitui a lógica feita com dezenas de relés e temporizadores. A principal vantagem é a flexibilidade: para mudar uma sequência, altera-se o programa, sem refazer a fiação inteira.
A referência internacional para esses equipamentos é a série IEC 61131. A parte IEC 61131-3 trata das linguagens de programação padronizadas, como Ladder (diagrama de contatos), diagrama de blocos de função (FBD), texto estruturado (ST) e diagrama de funções sequenciais (SFC). Com isso, programas ficam mais legíveis e mais fáceis de manter por outro profissional.
Atenção a um ponto que confunde muita gente: a IEC 61131 (incluindo a 61131-3) não é uma norma de segurança de máquina. Ela trata de controladores e de programação. Um CLP comum, mesmo de excelente qualidade, não se torna apto a executar funções de segurança por seguir a IEC 61131. Voltamos a isso mais adiante.
IHM: a tela do operador
A IHM (interface homem-máquina) é a tela, normalmente sensível ao toque, instalada na máquina ou na porta do painel. Por ela o operador:
- acompanha o estado da máquina (em produção, parada, em falha);
- ajusta parâmetros e receitas dentro dos limites que o programa permite;
- recebe alarmes em texto claro, como “falha térmica no motor da esteira 2”, em vez de uma lâmpada vermelha genérica;
- acessa telas com níveis de senha diferentes para operação, manutenção e engenharia.
Uma IHM bem feita reduz o tempo para achar a causa de uma parada e evita ajustes fora da faixa. Um alerta já aqui: botão desenhado na tela da IHM não é botão de emergência.
Supervisório: a visão da planta
O supervisório (SCADA) é um software, em computador ou servidor, que reúne dados de vários CLPs. Ele mostra telas do processo, guarda histórico de variáveis, registra alarmes com data e hora e gera relatórios de produção. Faz sentido quando há várias máquinas ou um processo contínuo e quando a gestão, e não só o operador, precisa dos dados para decidir.
Quando o supervisório é ligado à rede corporativa ou acessado remotamente, a segurança cibernética dos sistemas de automação, tratada pela série IEC 62443, também precisa entrar no projeto.
| Elemento | O que faz | Onde fica |
|---|---|---|
| CLP | Executa a lógica de controle da máquina ou do processo | Dentro do painel |
| IHM | Mostra estado e alarmes, permite ajustes do operador | Na máquina ou na porta do painel |
| Supervisório | Centraliza dados, histórico e relatórios de várias máquinas | Computador ou servidor na planta |
Quando vale automatizar
Automação não é fim em si mesma. Ela vale quando resolve um problema concreto de produção, qualidade ou manutenção. Alguns sinais de que é hora de avaliar:
- Paradas frequentes sem diagnóstico. Ninguém sabe dizer qual sensor ou qual etapa falhou.
- Qualidade dependente do operador. Tempos, temperaturas e sequências são controlados manualmente e variam de turno para turno.
- Painel de relés antigo e sem documentação. Cada alteração vira um risco, e algumas peças já são difíceis de encontrar.
- Exigência de rastreabilidade. O cliente ou a auditoria pede registro de parâmetros por lote.
- Tarefas repetitivas e sequenciais, que cansam o operador e geram erro.
- Expansão da linha. A máquina nova precisa “conversar” com as existentes.
E quando pode não valer (pelo menos por enquanto):
- o processo muda toda semana, com volume baixo e muita intervenção artesanal; um comando simples e bem feito pode resolver;
- o problema real é mecânico, de ferramental ou de matéria-prima, e a automação não corrige isso;
- a instalação elétrica de base está precária (quadro sem proteção adequada, aterramento ruim); é preciso resolver isso primeiro.
E o retorno do investimento?
Não existe percentual de economia “de catálogo”. O retorno depende dos números da sua operação: horas de máquina parada, refugo, retrabalho, tempo gasto em tarefas repetitivas, custo de uma não conformidade com o cliente. O caminho honesto é medir a situação atual, estimar o ganho com esses dados e comparar com o investimento. Desconfie de quem promete “X% de economia” sem conhecer a planta.
Também não é preciso automatizar tudo de uma vez. Muitas vezes o melhor começo é a máquina ou etapa gargalo, ou o retrofit de um painel de relés para CLP, aproveitando sensores e atuadores que ainda estão em bom estado. Esse levantamento faz parte de qualquer projeto de automação residencial e industrial bem conduzido.
A armadilha principal: CLP comum não é CLP de segurança
Este é o erro mais perigoso em projetos de automação: ligar o botão de emergência em uma entrada do CLP e deixar o programa “desligar tudo”. Parece funcionar no teste. Mas a parada de emergência e as demais funções de segurança da máquina não podem depender só de um CLP padrão.
Por quê
Um CLP comum foi feito para controlar o processo, não para garantir segurança. Ele não tem a redundância nem o autodiagnóstico exigidos de um sistema de segurança. Algumas falhas possíveis:
- uma saída do CLP em curto ou um contato colado mantém o motor energizado mesmo com o comando de desligar;
- o programa trava ou entra em um estado não previsto;
- alguém altera o programa (de propósito ou por engano) e a lógica da emergência deixa de funcionar.
Em qualquer desses casos, o operador aperta o botão e a máquina não para.
O que as normas pedem
- NR-12 (segurança no trabalho em máquinas e equipamentos): exige que as máquinas tenham sistemas de segurança e dispositivos de parada de emergência adequados aos riscos, definidos a partir de análise de risco.
- ABNT NBR ISO 13849-1: trata das partes dos sistemas de comando relacionadas à segurança. A análise de risco define o nível de desempenho requerido (PL, de “a” a “e”) para cada função de segurança, e o circuito é projetado com uma categoria (B, 1, 2, 3 ou 4) e com componentes compatíveis com esse nível. A IEC 62061 é uma alternativa reconhecida para sistemas de comando elétricos, eletrônicos e programáveis e trabalha com níveis de integridade de segurança (SIL).
- ABNT NBR IEC 60204-1: trata do equipamento elétrico da máquina, incluindo as funções de parada e de parada de emergência. A parada de emergência deve ser de categoria 0 ou 1, conforme a análise de risco.
Como fica na prática
- Botão de emergência físico, do tipo cogumelo com retenção, ligado a um relé de segurança ou a um CLP de segurança (equipamento próprio para essa função, com redundância e diagnóstico).
- O circuito de segurança corta a energia dos movimentos perigosos por meio de contatores redundantes e monitorados ou, quando especificado no projeto, pela função de desligamento seguro de torque (STO) do inversor.
- Portas e proteções móveis com chaves de intertravamento de segurança, cortinas de luz e outros dispositivos de proteção também entram no circuito de segurança, e não só no CLP comum.
- Rearme manual e deliberado: soltar o botão de emergência não pode religar a máquina.
- O CLP comum pode e deve ler o estado do circuito de segurança para mostrar na IHM “emergência acionada na estação 3” e organizar o retorno à produção. Mas como informação, não como o elemento que garante a parada.
- Nunca fazer “jumper” ou desvio no circuito de segurança para “a máquina voltar a rodar”. Qualquer mudança na máquina ou no comando exige rever a análise de risco.
- A parada de emergência é uma medida complementar: ela não substitui as proteções e os dispositivos de segurança da máquina (ABNT NBR ISO 13850).
A análise de risco, a definição do PL ou SIL e da categoria e a validação das funções de segurança precisam ser feitas por profissional legalmente habilitado, com ART quando couber, e documentadas. Não são uma escolha de catálogo nem do programador do CLP.
Resumo: o CLP comum controla o processo. A segurança da máquina fica com o circuito de segurança (relé ou CLP de segurança), dimensionado a partir da análise de risco.
| Função | CLP padrão | Relé ou CLP de segurança |
|---|---|---|
| Sequência de produção, receitas, tempos | Sim | Não é o papel dele |
| Alarmes e diagnóstico na IHM | Sim | Informa o estado ao CLP padrão |
| Parada de emergência | Só lê o estado (informação) | Sim, executa a função |
| Intertravamento de portas e cortinas de luz | Só lê o estado (informação) | Sim, executa a função |
O painel de automação também é painel elétrico
CLP, fonte de 24 Vcc, IHM, inversores, contatores e relés de segurança ficam dentro de um painel. E esse painel continua sujeito às mesmas regras de qualquer painel elétrico:
- Série ABNT NBR IEC 61439: requisitos do conjunto de manobra e comando de baixa tensão montado, incluindo verificação de projeto e verificação de rotina.
- ABNT NBR 5410: requisitos da instalação de baixa tensão que alimenta o painel e dos circuitos que saem dele.
- NR-10: segurança de quem projeta, monta, opera e mantém instalações e serviços com eletricidade.
- ABNT NBR IEC 60204-1: quando o painel faz parte do equipamento elétrico da máquina.
Explicamos a diferença entre essas normas, e o que o projeto de um painel precisa definir, no artigo sobre montagem de painéis elétricos: QGBT, CCM e painel sob medida.
Alguns cuidados específicos do painel de automação:
- Separação entre força e sinal: cabos de comunicação, de sinais analógicos e de 24 Vcc afastados dos cabos de motor e de saída de inversor, com blindagem e aterramento conforme o fabricante.
- Dissipação de calor: inversores e fontes aquecem. O painel precisa de espaço e ventilação dimensionados.
- Identificação de bornes e condutores conforme o diagrama.
- Documentação “como construído”: diagramas elétricos, lista de entradas e saídas, e cópia de segurança dos programas do CLP e da IHM, com controle de versão.
- Reserva de espaço e de entradas e saídas para expansão.
Como a FULLTEK atende a região
A FULLTEK atende indústrias em Salto, Itu, Indaiatuba e região com projetos de automação industrial que seguem o fluxo levantamento, projeto, instalação e testes:
- Levantamento: entendimento do processo, dos problemas de produção e da instalação elétrica existente.
- Projeto: definição do painel de comando e automação (CLP, IHM, inversores, interfaces) e da integração com o que já existe na planta.
- Montagem e instalação: painel projetado e montado tomando como referência a série ABNT NBR IEC 61439, com verificação de rotina e documentação, e integrado à instalação conforme a ABNT NBR 5410, incluindo retrofit de comandos antigos a relé.
- Segurança da máquina: implementação do circuito de segurança (relé ou CLP de segurança) conforme a análise de risco e o PL ou categoria definidos pelo profissional legalmente habilitado responsável.
- Testes e entrega: testes de funcionamento, documentação e orientação para operação e manutenção, alinhadas à NR-10.
Perguntas frequentes
Posso ligar a emergência no CLP que já tenho na máquina?
Não como único meio de parada. O CLP comum pode ler o estado da emergência para diagnóstico, mas a função de parada precisa ser executada por relé ou CLP de segurança, conforme a análise de risco.
Quanto vou economizar com automação?
Depende dos dados da sua operação: paradas, refugo, retrabalho e mão de obra em tarefas repetitivas. Sem esses números, qualquer percentual é chute.
Preciso trocar o painel inteiro para automatizar?
Nem sempre. Em muitos casos dá para fazer um retrofit aproveitando partes em bom estado, desde que o painel resultante atenda às normas aplicáveis.
Todo projeto precisa de supervisório?
Não. Para uma máquina isolada, CLP e IHM costumam bastar. O supervisório entra quando há várias máquinas ou quando a gestão precisa de histórico e relatórios.
Conclusão
Automatizar vale quando resolve um problema real e mensurável da sua produção. O CLP controla, a IHM informa o operador e o supervisório dá a visão da planta. Mas a segurança da máquina tem regra própria, com circuito de segurança dimensionado pela análise de risco, e o painel continua sendo um painel elétrico, com todas as normas que isso implica.
Quer avaliar se a sua máquina ou linha está pronta para automatizar? Fale com a FULLTEK. Energia que move, confiança que conecta.
CTA: Solicitar orçamento de automação industrial · WhatsApp (11) 94705-6012 · contato@fulltek.com.br
Atendimento: Salto/SP e região
Atendimento com agendamento prévio. Fale com a gente pelo WhatsApp (11) 94705-6012.
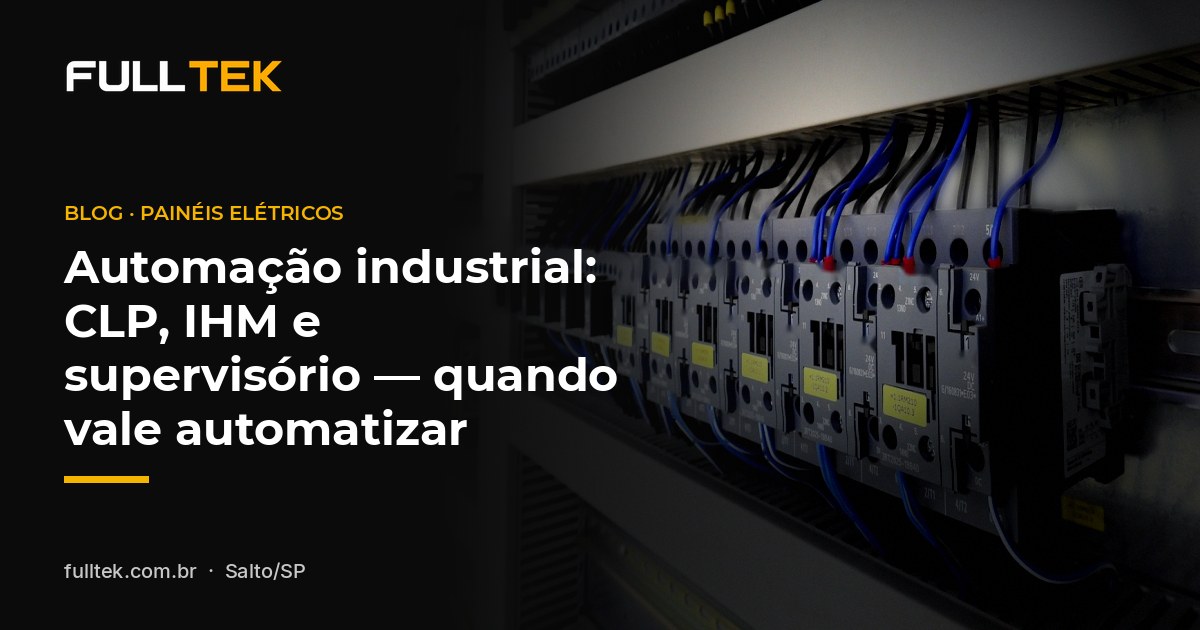
Foto: Bru-nO / Pixabay (Pixabay Content License), modificada pela FULLTEK.
FALE COM A FULLTEK
Precisa de ajuda com a sua instalação elétrica?
Atendemos Salto e região com análise técnica, projeto, execução e testes.
Atendimento com agendamento prévio. Fale com a gente pelo WhatsApp (11) 94705-6012.